

O ferro fundido cinzento tem sido derramado em moldes de areia há séculos, mas as perguntas que os compradores fazem praticamente não mudaram: o que realmente vai para o forno, como o carbono termina como grafite em flocos e por que duas fundições que produzem o "mesmo" grau fornecem peças que se comportam de maneira tão diferente?
Fundimos componentes de ferro para clientes industriais desde 2006, e a resposta honesta é que o ferro cinzento é um material simples feito por um processo com muito pouco espaço para suposições. As etapas abaixo são aquelas que qualquer fundição séria segue, desde a preparação da carga até a inspeção final.
O que torna o ferro fundido cinza “cinza”
O ferro fundido cinzento é uma liga de ferro-carbono que contém muito mais carbono do que o aço pode dissolver, normalmente 3,0 a 3,8 por cento de carbono junto com 1,8 a 2,8 por cento de silício e pequenas quantidades de manganês, enxofre e fósforo. O silício é o herói silencioso da receita: ele expulsa o carbono da solução, formando grafite em vez de se combinar com o ferro em cementita dura.
Como o metal esfria lentamente dentro de um molde de areia, o grafite se transforma em flocos. Os flocos dão à face da fratura sua cor cinza escuro e moldam quase todas as propriedades pelas quais o material é valorizado. Eles interrompem a matriz metálica, de modo que a resistência à tração e o alongamento permanecem modestos, mas absorvem a vibração, espalham o calor rapidamente e quebram os cavacos de maneira limpa em um torno. Para bases de máquinas, carcaças, tambores de freio e corpos de bombas, essa compensação é exatamente o que os projetistas desejam.
Etapa um: construindo o mix de carga
Cada calor começa como uma receita. Uma cobrança típica combina três fluxos:
- Ferro-gusa, que fornece uma base consistente de carbono e silício.
- Retornos de fundição, como corredores, risers e peças fundidas rejeitadas, fundidas internamente para recuperar material e estabilizar custos.
- Sucata de aço, adicionada para diluir o carbono e reequilibrar a composição geral.
- Ferroligas e carburador, incluindo ferrossilício, ferromanganês e grafite, para ajuste fino antes do rosqueamento.
A limpeza é mais importante do que a maioria das pessoas espera. A sucata que transporta óleo, tinta ou fluido de corte introduz hidrogênio e enxofre no fundido, e esses elementos aparecem mais tarde como porosidade ou como grafite que se recusa a se formar adequadamente. Classificar a carga cuidadosamente no pátio evita problemas na fornalha.
Etapa dois: fusão em cúpula ou forno de indução
Cúpula derretendo
A rota tradicional queima coque em forno de cuba vertical, com calcário adicionado como fundente para transportar cinzas e enxofre para a escória. Ele derrete de forma contínua e barata em grandes volumes, mas a química oscila mais e o ferro capta enxofre que deve ser compensado posteriormente.
Fusão em forno de indução
A maioria das fundições modernas fundem em fornos de indução de média frequência. O banho é agitado eletromagneticamente, as amostras podem ser coletadas e corrigidas em minutos e os tamanhos dos lotes variam de algumas centenas de quilogramas a várias toneladas. O resultado é um controle mais rígido de carbono e silício e metal mais limpo, razão pela qual a fusão por indução domina o trabalho com classes específicas e seções de parede finas.
Qualquer que seja a rota usada, o objetivo na torneira é o mesmo: ferro totalmente fundido superaquecido a cerca de 1.450 a 1.500 graus Celsius, para que possa preencher completamente um molde antes de começar a congelar.
Etapa três: padrões, moldes e núcleos
Enquanto o forno funciona, a oficina de moldes prepara a cavidade. Um padrão carrega a forma da peça acabada, mais uma tolerância de usinagem e uma tolerância de encolhimento, uma vez que o ferro cinzento se contrai cerca de um por cento à medida que solidifica e esfria. O padrão é embalado em areia verde ou em areia resinosa e depois retirado, deixando uma cavidade com a geometria externa da peça.
As características ocas vêm de núcleos, feitos de areia misturada com um aglutinante que endurece em uma forma forte o suficiente para sobreviver ao vazamento e fraca o suficiente para desabar posteriormente. O sistema de canais e risers decide como o metal entra na cavidade e como alimenta a contração, e muitas vezes é a diferença entre uma peça fundida limpa e uma cheia de vazios internos.
Etapa Quatro: Verter, Inoculação e Solidificação
O ferro extraído a 1.450 a 1.500 graus Celsius é derramado a cerca de 1.350 a 1.420 graus Celsius. Pouco antes ou durante o vazamento, é adicionada uma pequena quantidade de ferrossilício. Essa etapa, chamada de inoculação, é o que garante que o grafite se forme em flocos, e não como ferro branco duro e inusinável. É medido em frações de um percentual e decide a usinabilidade mais do que qualquer outra coisa no processo.
A temperatura de vazamento, o tempo de vazamento e o formato do fluxo são importantes. Despeje muito frio e o metal falha; despeje muito lentamente e aparecem fechamentos frios. Depois que o molde está cheio, a peça fundida é deixada solidificar e esfriar na areia e depois sacudida em uma grelha vibratória.
Passo Cinco: Rebarbação, Alívio de Tensão e Usinagem
Shakeout é apenas a metade do caminho. Portões, risers e flash são removidos e a peça fundida é jateada até obter uma superfície uniforme. Quando uma peça tem seções finas e grossas lado a lado, aplicamos um ciclo controlado de alívio de tensão em torno de 550 a 600 graus Celsius para que a peça fundida assente antes de ser usinada.
A usinagem é onde uma boa fundição se prova. Continuamos fundindo, rebarbando e acabando sob o mesmo teto, o que significa que problemas dimensionais são detectados enquanto a peça ainda está em nosso piso, e não na linha de montagem do cliente.
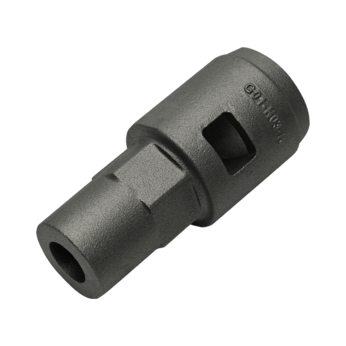
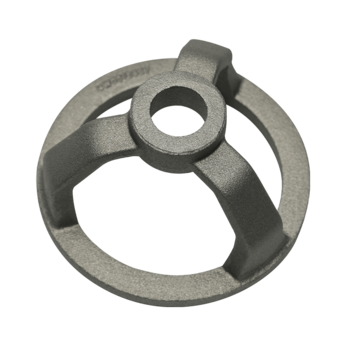
 Fundições de ferro fundido cinza e componentes baseados em aplicações Explore peças fundidas de ferro fundido cinzento para aplicações automotivas, agrícolas, de válvulas, bombas, semicondutores, robôs e outras aplicações de acessórios, com produção personalizada a partir de desenhos ou amostras. Ver Produto →
Verificações de qualidade que decidem se uma peça fundida será enviada
O ferro fundido cinzento é indulgente no serviço, mas implacável na produção, de modo que os pontos de controle percorrem todo o processo, em vez de ficarem apenas no final.
| Palco | Verifique | O que isso pega |
|---|---|---|
| Antes de derramar | Análise espectrográfica do fundido | Carbono, silício ou manganês fora da composição |
| Durante a solidificação | Análise térmica e testes de cunha | Frio, inoculação fraca, estrutura de grafite errada |
| Depois da agitação | Inspeção visual e dimensional | Erros de execução, inclusão de areia, deslocamento do núcleo, paredes finas |
| Antes do envio | Testes de dureza, microestrutura e pressão | Pontos duros, flocos grossos, vazamentos em peças apertadas |
Ferro Cinzento e Ferro Dúctil: Uma Etapa Extra, Comportamento Muito Diferente
Tudo acima produz grafite em flocos. O ferro dúctil segue a mesma rota de fusão, moldagem e vazamento, depois recebe um tratamento de magnésio na concha que transforma o grafite em nódulos em vez de flocos. Os nódulos não interrompem a matriz, de modo que o metal ganha resistência à tração, alongamento e resistência ao impacto, mantendo grande parte do amortecimento e usinabilidade do ferro cinzento.
Se você estiver pesando os dois materiais para um componente específico, escrevemos uma análise em linguagem simples de ferro dúctil versus ferro fundido que compara resistência, custo e aplicações típicas lado a lado.
Onde as peças de ferro fundido cinza vão parar
Como o material derrete facilmente, usina bem e permanece dimensionalmente estável em serviço, os componentes de ferro cinzento terminam em qualquer lugar onde a rigidez e o amortecimento de vibrações são mais importantes do que a resistência máxima:
- Carcaças automotivas, suportes e componentes de freio.
- Peças de máquinas agrícolas expostas a poeira, carga e intempéries.
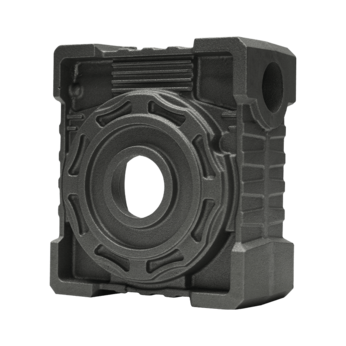
- Carcaças do redutor e da caixa de engrenagens que devem permanecer silenciosas sob carga.
- Corpos de válvulas, castelos e conexões para controle de fluidos.
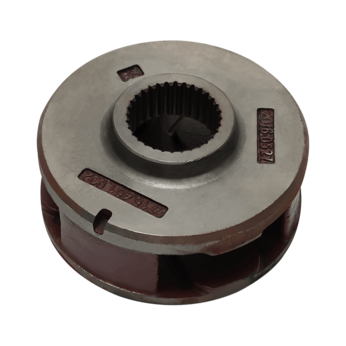
- Carcaças de bombas de água, tampas e peças relacionadas ao impulsor.
- Estruturas e peças estruturais para equipamentos semicondutores e robóticos industriais.
O trabalho da válvula é um bom exemplo de porque o material persiste. Um corpo de válvula precisa de estanqueidade à pressão, conexões roscadas que mantenham o torque e uma superfície que vede de forma limpa após a usinagem, e o ferro grafite em flocos oferece todos os três a um preço que o aço fundido não pode igualar.
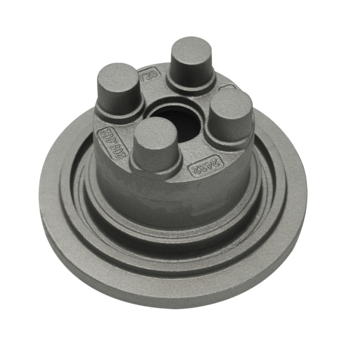
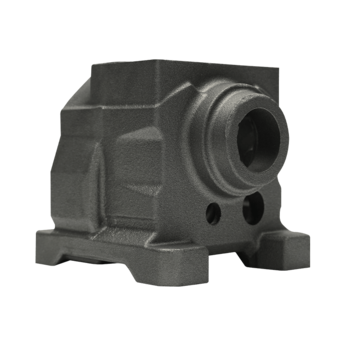
 Acessórios e componentes para válvulas de ferro fundido cinza Revise peças de válvulas de ferro fundido cinzento, incluindo tampas de caixa, com suporte OEM/ODM para aplicações de combate a incêndio, automotivas, agrícolas, de energia, óleo/gás e tratamento de água. Ver Produto →
Onde um desenho exige maior resistência à tração ou alongamento, aplicamos ferro fundido dúctil na mesma fábrica, para que um projeto possa alternar entre materiais sem alterar o fornecedor ou a filosofia das ferramentas.
Trabalhando com uma fundição em seus próprios desenhos
Muito do que produzimos não é um item de catálogo. Os projetos OEM e ODM geralmente começam com um desenho, um preço-alvo e uma pergunta sobre a viabilidade: a espessura da parede é moldável, onde deve ficar a linha de partição, qual a margem de usinagem é realista e a classe corresponde à aplicação. A partir daí construímos o padrão, despejamos uma amostra, inspecionamos e confirmamos o processo antes do início da produção em lote.
Se a sua peça não se enquadra perfeitamente em uma categoria padrão, isso é normal. Fundições personalizadas são o trabalho diário de uma fundição por encomenda, não a exceção.
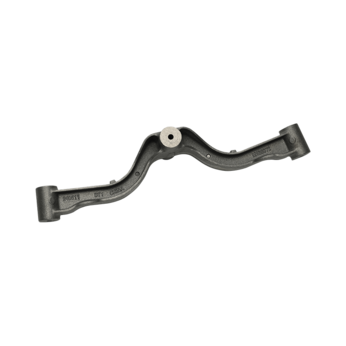
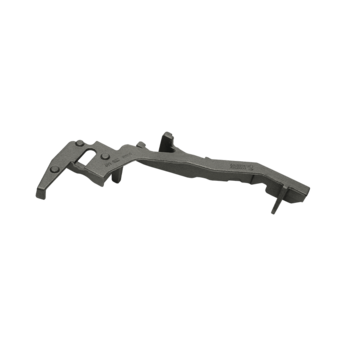
 Outros acessórios de ferro fundido cinza para uso industrial Acessórios personalizados de ferro fundido cinzento para equipamentos industriais, veículos, construção, tubulações e sistemas de combate a incêndio, produzidos a partir de desenhos ou amostras do cliente. Ver Produto →
Fabricar ferro fundido cinzento não é complicado em princípio, mas recompensa a consistência: uma carga limpa, uma fusão controlada, um molde que preenche da maneira como foi projetado e uma rotina de inspeção que detecta os problemas antes que eles se desloquem. Se você está adquirindo componentes de ferro fundido cinzento e deseja um fornecedor que possa conversar sobre o processo e não sobre ele, teremos prazer em revisar seus desenhos e dar-lhe uma resposta direta sobre o que é prático.